Blog

Essais hydrostatiques

Essai hydrostatique avec l'Additel 206Ex

L'essai hydrostatique (également connu sous le nom d'essai de cheminée ou d'essai hydraulique) est une méthode d'essai sous pression de différents récipients de confinement.

Les essais hydrostatiques sont utilisés dans une variété d'applications.
Les applications les plus courantes de ces tests sont les suivantes
- Pipelines
- Réservoirs
- Utilisation par le propriétaire pour la plomberie
- Conduites de gaz naturel
- Extincteurs
- Bouteilles de gaz
- Chaudières
- Compresseurs
- Systèmes d'extinction d'incendie tels que les systèmes d'arrosage
- Systèmes de distribution

Comparé à d'autres méthodes pour tester la résistance d'un conteneur, l'essai hydrostatique est l'un des tests les plus sûrs que vous puissiez utiliser pour obtenir vos résultats. Essentiellement, l'essai hydrostatique permet de vérifier l'intégrité d'un conteneur et de rechercher des fuites dans votre système.

Les essais hydrostatiques utilisent l'eau comme milieu d'essai.
qui, comme nous le savons, n'est PAS compressible. En cas de fuite dans un système de canalisations ou d'échec d'un test d'intégrité des canalisations, l'eau jaillit de cette zone alors que la pression exercée est très faible.
En général, les tests hydro sont effectués à 1,5 fois la pression nominale de l'enceinte de confinement. La cuve, la canalisation, le réservoir ou toute autre application est partiellement remplie d'eau, puis pressurisée à 1,5 fois la valeur de la pression nominale. La plupart des tests hydrauliques durent environ 8 heures, mais il n'est pas rare qu'un test dure jusqu'à 24 heures !

Matériel nécessaire

L'équipement utilisé pour réaliser ces essais hydrostatiques est assez obsolète et la plupart d'entre eux n'ont pas changé depuis que l'essai hydrostatique est devenu l'essai le plus fiable pour ces applications.
n'a pas changé depuis que les essais hydrostatiques sont devenus les essais les plus fiables pour ces applications. Les essais
La liste du matériel pour ces tests est la suivante
- Enregistreurs de pression et de température
- Testeurs de poids en plomb
- Soupape de sécurité
- Un manomètre indiquant la pression dans les tuyaux

Un enregistreur de cartes ? Qu'est-ce que vous vous demandez ? Traditionnellement, les tests hydrostatiques utilisent un enregistreur à cartes pour enregistrer les mesures de pression et de température. Les enregistreurs à cartes ont été inventés au milieu des années 1800 et ont été utilisés pour la première fois pour les essais en 1915, et la technologie n'a jamais vraiment changé.
Pour l'essentiel, un enregistreur graphique est une feuille de papier circulaire qui tourne sur elle-même. Pendant que le papier tourne, il y a un stylo pour la température et un stylo pour la pression. Ces stylos “transmettent” les relevés de température et de pression pendant la durée du test. De nombreux enregistreurs nécessitent une clé pour remonter l'horloge. remonter, tout comme l'horloge de votre grand-père datant de 1900 ! Plus tard, la pile de 9 volts a remplacé la bobine et c'est à peu près là que s'est arrêtée l'innovation dans ce domaine.
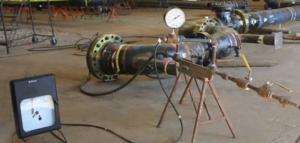
Avec cette méthode de test vieille de 100 ans, il y a beaucoup de choses qui peuvent causer une erreur dans ce test.
Avec des tests qui durent de 8 à 24 heures, vous n'avez vraiment pas de temps à perdre avec des stylos qui manquent d'encre, des techniciens qui perdent leurs résultats sur papier, des liquides qui se déposent sur le papier et qui font saigner l'encre, des bobines qui doivent être enroulées, des piles qui s'épuisent, le stockage des cartes, etc. Imaginez le chagrin si vous récupérez votre dossier après 24 heures et que le stylo n'a pas fonctionné après la deuxième heure ! Les enregistreurs graphiques sont encore souvent utilisés dans les situations où il est nécessaire d'obtenir des images instantanées d'un test, mais où il n'y a pas d'accès à l'électricité ou à un ordinateur. Toutefois, les enregistreurs de données actuels réduisant les coûts et les besoins en énergie, l'enregistreur graphique est en train de disparaître rapidement en tant que méthode préférée pour ces tests. Outre ces enregistreurs de données, vous avez généralement besoin d'un manomètre placé dans la conduite et d'une soupape de sûreté.
valve. Attendez, sommes-nous en train de dire que nous n'avons plus besoin d'utiliser une technologie vieille de 100 ans ? Oui, c'est vrai !
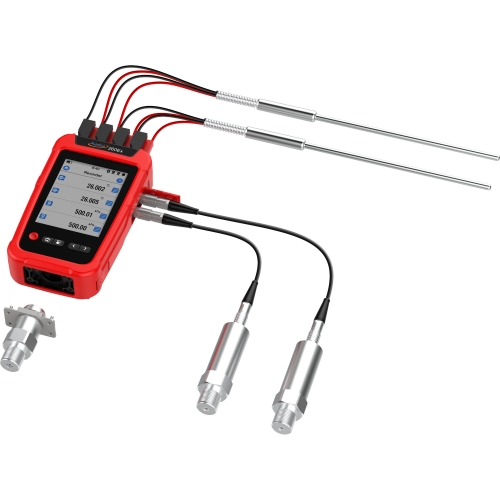
Rencontrez les Additel 260Ex!

Cet appareil vous permet d'effectuer vos tests hydrologiques de manière numérique ! de manière numérique ! Au lieu de trimballer des enregistreurs de 50 livres, de changer de papier et de stylos, d'enrouler des bobines et, sous la pluie, de couvrir l'enregistreur avec un sac poubelle... tout cela peut maintenant se faire numériquement et dans la paume de votre main. Dans la version numérique de ce test, nous remplaçons les jauges analogiques par nos capteurs de pression numériques.
Nous remplaçons le RTD dont les résultats sont stockés avec un stylo et du papier et utilisons des détecteurs de température à résistance (RTD). Avec le Additel 260Ex, vous pouvez connecter 2 dispositifs RTD pour la température ambiante et la température du tuyau. Vous pouvez utiliser les modules de pression pour enregistrer la pression et la pression et jeter les diagrammes en papier à la poubelle et sauvegarder vos résultats sous forme numérique. Lorsque vous effectuez votre test hydraulique avec notre 260Ex, voici ce à quoi vous pouvez vous attendre :
- Utilisation du module de pression 260Ex pour surveiller et enregistrer la pression interne des conduites
- Un RTD pour la température de surface du tuyau
- Un RTD pour la température de l'air ambiant ou la température du sol

Désormais, nous enregistrons les trois paramètres de nos tests avec un seul appareil et nous faisons tout en même temps ! À la fin de votre test, il vous suffit de transférer les résultats sur un PC et de les imprimer.
L'un des grands avantages de notre 260Ex, bien sûr, est que vous n'avez plus besoin de transporter 300 livres d'équipement pour votre test. Il n'y a plus de papiers perdus ni de tests gâchés, tout cela avec plus de précision, plus d'espace de stockage pour les résultats des tests, moins de coûts et un étalonnage annuel beaucoup moins cher. la possibilité de voir les résultats de vos tests en temps réel pendant qu'ils sont enregistrés !
L'Additel 260Ex dispose d'une mémoire interne pouvant contenir jusqu'à 10 000 000 de points de données, ce qui représente plus d'espace de stockage que vous n'en aurez jamais besoin et plus que ce qui peut être stocké sur une feuille de papier. L'Additel 260Ex se connecte également à notre application pour téléphone portable, Additel Link. Vous pouvez désormais consulter les résultats de vos tests en temps réel dans le confort de votre camion, avec le chauffage ou l'air conditionné en marche ! Vous pouvez utiliser jusqu'à 8 canaux de mesure sur le 260Ex et la navigation est un jeu d'enfant grâce à l'écran tactile rétroéclairé par LED de 4,4″. Il pleut pendant votre test ? Pas de soucis, l'Additel 260Ex est étanche selon la norme IP67.

Les ADT260Ex répond aux certifications ATEX, IECEX, CSA et UKCA les plus strictes en matière de sécurité intrinsèque. Chaque appareil répond au niveau de certification Ex ia IIC T4 Ga. Cet enregistreur de référence hautement qualifié peut être largement utilisé dans des environnements contenant des gaz potentiellement explosifs, tels que les plates-formes pétrolières et gazières, les raffineries, les usines chimiques et pétrochimiques, les industries pharmaceutiques, énergétiques et de traitement du gaz. Faites entrer vos tests dans le 21e siècle et éliminez les échecs avec notre nouveau 260Ex !

En savoir plus
vérification de la position de la soupape

Comment maintenir les positionneurs de vannes de contrôle en place

Les vannes, les actionneurs qui les déplacent et les circuits électroniques qui les contrôlent sont conçus pour un usage quotidien intensif. Une vanne peut être déplacée des centaines, voire des dizaines de milliers de fois sur une période d'un an. Cela peut entraîner le déplacement des vis, l'affaiblissement des ressorts et le desserrement des connexions mécaniques. Le siège de la soupape s'use à la fois à cause des mouvements répétés de la soupape et à cause du liquide ou du gaz qui la traverse.

En outre, les composants électroniques souffrent d'une ‘dérive d'étalonnage’ qui fait que les vannes ne s'ouvrent ou ne se ferment pas complètement, se ferment prématurément ou fonctionnent de manière irrégulière. Le gaz ou le liquide qui les traverse n'est alors plus régulé correctement.

Pour éviter cela, il est important d'établir un programme de maintenance préventive dans le cadre duquel les positionneurs sont régulièrement contrôlés sur le terrain. Ces contrôles doivent être effectués rapidement afin de minimiser les temps d'arrêt. En cas de dérive de l'étalonnage, il convient de procéder à un réétalonnage rapide.

Six étapes pour vérifier la position de la vanne

Les étapes suivantes sont les étapes de base pour vérifier la position de la vanne. Il convient de toujours se référer aux instructions spécifiques du fabricant de la vanne pour tester et calibrer le positionneur.

1. Le réglage
Régler le Fluke 789 Régler le ProcessMeter en mode source en utilisant la plage de courant appropriée pour le positionneur.

Connectez les cordons de test aux sorties de la source mA du Fluke 789.
Sélectionnez la gamme 4-20 mA en tournant le cadran de Off à la position de sortie mA supérieure orange.
Connectez le Fluke 789 aux entrées de la vanne.

2. Essai de fermeture de la vanne
Pour déterminer si un positionneur ferme complètement la vanne au niveau de courant de 4,0 mA.

Réglez le courant source à 4,0 mA sur le ProcessMeter Fluke 789 en appuyant sur le bouton 0% sous le bouton SpanCheck.
Tout en vérifiant que la valve bouge, appuyez une fois sur le bouton de réduction grossière pour réduire le courant à 3,9 mA. La valve ne doit pas bouger.
Ajustez le réglage du zéro sur le positionneur pour régler la vanne sur la fermeture souhaitée.

3. Test d'ouverture de la vanne
Pour vérifier l'ouverture de la vanne, appuyez sur le bouton Plage grossière lorsque la source de courant est réglée sur 4,0 mA. Le Fluke 789 ProcessMeter augmente le courant de 0,1 mA à chaque pression sur le bouton Plage grossière.

Remarque : Lors du réglage du point auquel la vanne commence à s'ouvrir, assurez-vous que l'actionneur n'exerce pas de contre-pression contre la force qui maintient la vanne fermée lorsque 4,0 mA est appliqué à l'entrée du contrôleur.

Dans une soupape à ressort, aucune pression ne doit être appliquée à la membrane.
Dans un actionneur à piston à double effet, aucune pression ne peut être appliquée à un côté du piston.
Vous pouvez régler le point auquel la vanne commence à s'ouvrir entre 4,1 et 4,2 mA pour vous assurer qu'aucune contre-pression n'est appliquée contre les forces en position fermée.

4. Test de position de la gamme
Le test de position de la gamme consiste à tester la vanne en position complètement ouverte.

Appuyez sur le bouton SpanCheck 100%, qui déplace le courant source à 20 mA. Utilisez les boutons de plage du Fluke 789 ProcessMeter pour régler le courant de source pour une lecture de 20 mA et attendez que la vanne se stabilise.
Tout en vérifiant visuellement ou en détectant le mouvement de la vanne, appuyez une fois sur le bouton de montée grossière jusqu'à 20,1 mA.
Utiliser le bouton grossier pour régler le courant entre 20,1 mA et 19,9 mA. La tige de la vanne ne doit pas bouger entre 20,1 et 20 mA et bouger légèrement entre 20 mA et 19,9 mA.

5. Test de linéarité
Pour les vannes à fonctionnement linéaire.

Réglez le ProcessMeter Fluke 789 sur 4 mA.
Utilisez le bouton % Step pour augmenter le courant à 12 mA (50%) et confirmez que l'indicateur de position de la vanne est à 50% de la course.
Note : Si votre vanne n'est pas linéaire, reportez-vous au manuel de la vanne pour en connaître le fonctionnement correct.

6. Vérification du bon fonctionnement de la vanne
Réglez le commutateur rotatif sur la sortie mA inférieure et sélectionnez la fonction Rampe lente à l'aide du bouton bleu.
Exécutez plusieurs cycles avec le ProcessMeter Fluke 789 tout en vérifiant visuellement ou en sentant que les vannes fonctionnent normalement. La vanne ne doit PAS osciller, ni suivre l'une des positions de la rampe lente, ni se déplacer lentement.
Ajustez le gain du régulateur de valve au point qui donne la meilleure réponse entre ces deux conditions.

Cinq façons dont les fonctionnalités de Fluke Connect améliorent les tests de positionneurs sur le terrain

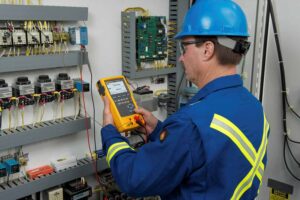
Les Fluke 789 FC Le kit ProcessMeter et température offre toute la puissance et les capacités du ProcessMeter Fluke 789 et du connecteur FC qui vous permet d'accéder à toutes les capacités de l'application Fluke Connect sur votre smartphone, y compris la possibilité de.. :

1. Archivez les mesures avec la fonction d'historique EquipmentLog™ dans le stockage Fluke Cloud™ à des fins de documentation et de référence future sur le terrain.

2. Comparer les mesures en temps réel avec les données historiques.

3. Contactez d'autres techniciens et votre responsable via une fonction d'appel vidéo ShareLive™ pour leur montrer exactement ce que vous voyez et obtenir un retour d'information instantané.

4. Restez à l'écart des environnements dangereux en plaçant le Fluke 789 FC ProcessMeter au niveau de la vanne et en visualisant les résultats sur votre smartphone.

5. Consultez les manuels de produits numériques, les conseils d'application de Fluke et d'autres ressources sur le terrain via votre smartphone.

En savoir plus
l'étalonnage des équipements

Comment l'étalonnage contribue à l'optimisation

La fluctuation des prix des produits de base fait qu'il est difficile pour les entreprises de s'adapter à la conjoncture et de maintenir de bonnes marges bénéficiaires. L'un des moyens de contrôler les coûts dans tous les secteurs d'activité est de s'alléger et de devenir plus efficace.

Et l'un des meilleurs moyens de contrôler ces coûts est de trouver les gaspillages dans votre processus. En ce qui concerne l'instrumentation, cela signifie qu'il faut procéder à de nombreux réglages précis afin d'obtenir la température et la pression adéquates pour une production de haute qualité et une utilisation efficace des ressources.

L'étalonnage des équipements permet une meilleure optimisation et une plus grande qualité. Cela s'applique également à d'autres secteurs de l'industrie de transformation, qu'il s'agisse de l'industrie chimique, de l'industrie nucléaire, de l'industrie pharmaceutique ou de l'industrie du papier et de la pâte à papier. Les usines de fabrication de l'industrie de transformation utilisent des centaines, voire des milliers d'appareils sophistiqués qui effectuent en permanence de nombreuses opérations critiques de manière précise et fiable. Ces appareils doivent également être régulièrement inspectés, testés, étalonnés et réparés.

Au fil des siècles, l'importance d'enregistrer soigneusement les détails de ces inspections, tests, étalonnages et réparations est devenue évidente. Il ne s'agit pas seulement d'une bonne pratique ; les entreprises et les gouvernements ont souvent des exigences administratives très spécifiques pour s'assurer que les clients reçoivent des produits de la plus haute qualité et que la santé et la sécurité des citoyens sont protégées.

Cependant, les processus traditionnels d'essai, d'étalonnage et de documentation nécessitent beaucoup de main-d'œuvre ; comme les utilisateurs expérimentés sont rares, les équipes réduites choisissent parfois de reporter les étalonnages réguliers. Les dernières découvertes de l'industrie suggèrent qu'il est possible pour les petites équipes d'effectuer et de documenter les étalonnages des équipements à un coût global inférieur, avec des avantages plus importants en termes de productivité et de fiabilité opérationnelle.

L'étalonnage des équipements est généralement effectué sur le site de l'appareil (étalonnage in situ, du latin ‘in place’) ou dans un atelier d'instrumentation.

Conseil professionnel :

Lors de la production d'un instrument de terrain, l'élément primaire et le transmetteur (ou l'actionneur, s'il s'agit d'une vanne de régulation) sont étalonnés en usine et les informations d'étalonnage sont fournies avec l'appareil. Ces données d'étalonnage sont souvent perdues. La saisie de ces informations dans des données d'étalonnage centralisées dès que l'unité est mise en service devrait faire partie du travail standard et ne pas être effectuée uniquement pour accroître l'efficacité.

En centralisant les informations relatives à l'étalonnage, les connaissances restent dans l'établissement même si les équipes changent.

La plupart des instruments de terrain se composent de deux parties : un élément primaire et un transmetteur.

  • Éléments primaires comprennent les tubes d'écoulement, les brides de mesure, les capteurs de pression, les capteurs de produits chimiques humides tels que les sondes de pH, de Redox et de conductivité, les jauges de niveau de tous types et les capteurs de température. Les éléments primaires produisent généralement un signal - habituellement une tension, un courant ou une résistance - proportionnel à la variable qu'ils mesurent, comme le niveau, le débit, la température, la pression ou la composition chimique. Les éléments primaires sont connectés à l'entrée des transmetteurs de champ.
  • Émetteurs de terrain comprennent les dispositifs de pression, de température et de débit. Ils traitent le signal généré par l'élément primaire en le caractérisant d'abord sous forme linéaire et en lui appliquant des coefficients d'unité de mesure. Le signal est ensuite transmis sous forme analogique (généralement 4-20 mA DC) ou numérique (généralement une variété de bus de terrain).

l'étalonnage des équipementsDispositifs analogiques

Les appareils analogiques, souvent appelés ‘appareils à boucle de 4 à 20 mA’, sont appelés ainsi parce qu'ils transmettent un signal qui est une représentation électrique “analogique” d'une grandeur physique mesurée (par exemple, la température). Ils transmettent un courant électrique proportionnel (analogique) à l'ampleur d'une grandeur physique mesurée, 4 mA représentant la valeur minimale de l'échelle et 20 mA la valeur maximale de l'échelle.

Bien que de nombreux aspects des systèmes soient désormais numériques, des dispositifs analogiques sont encore utilisés dans l'industrie des procédés.

Dispositifs numériques

Les dispositifs numériques convertissent une valeur physique mesurée en un signal numérique. De nombreuses méthodes de codage numérique sont utilisées dans l'industrie des procédés, notamment Foundation Fieldbus, Profibus et HART.

On croit généralement que les appareils (numériques) de bus de terrain n'ont pas besoin d'être calibrés. Or, ce n'est pas le cas. Bien qu'un signal de bus de terrain (qu'il s'agisse de Foundation Fieldbus, de Profibus ou de HART connecté) fournisse des informations de diagnostic, il ne fournit aucune information sur la précision de l'appareil, ni ne vérifie si l'appareil fournit une représentation précise du processus.

Les 3 meilleurs outils d'étalonnage pour alléger vos processus

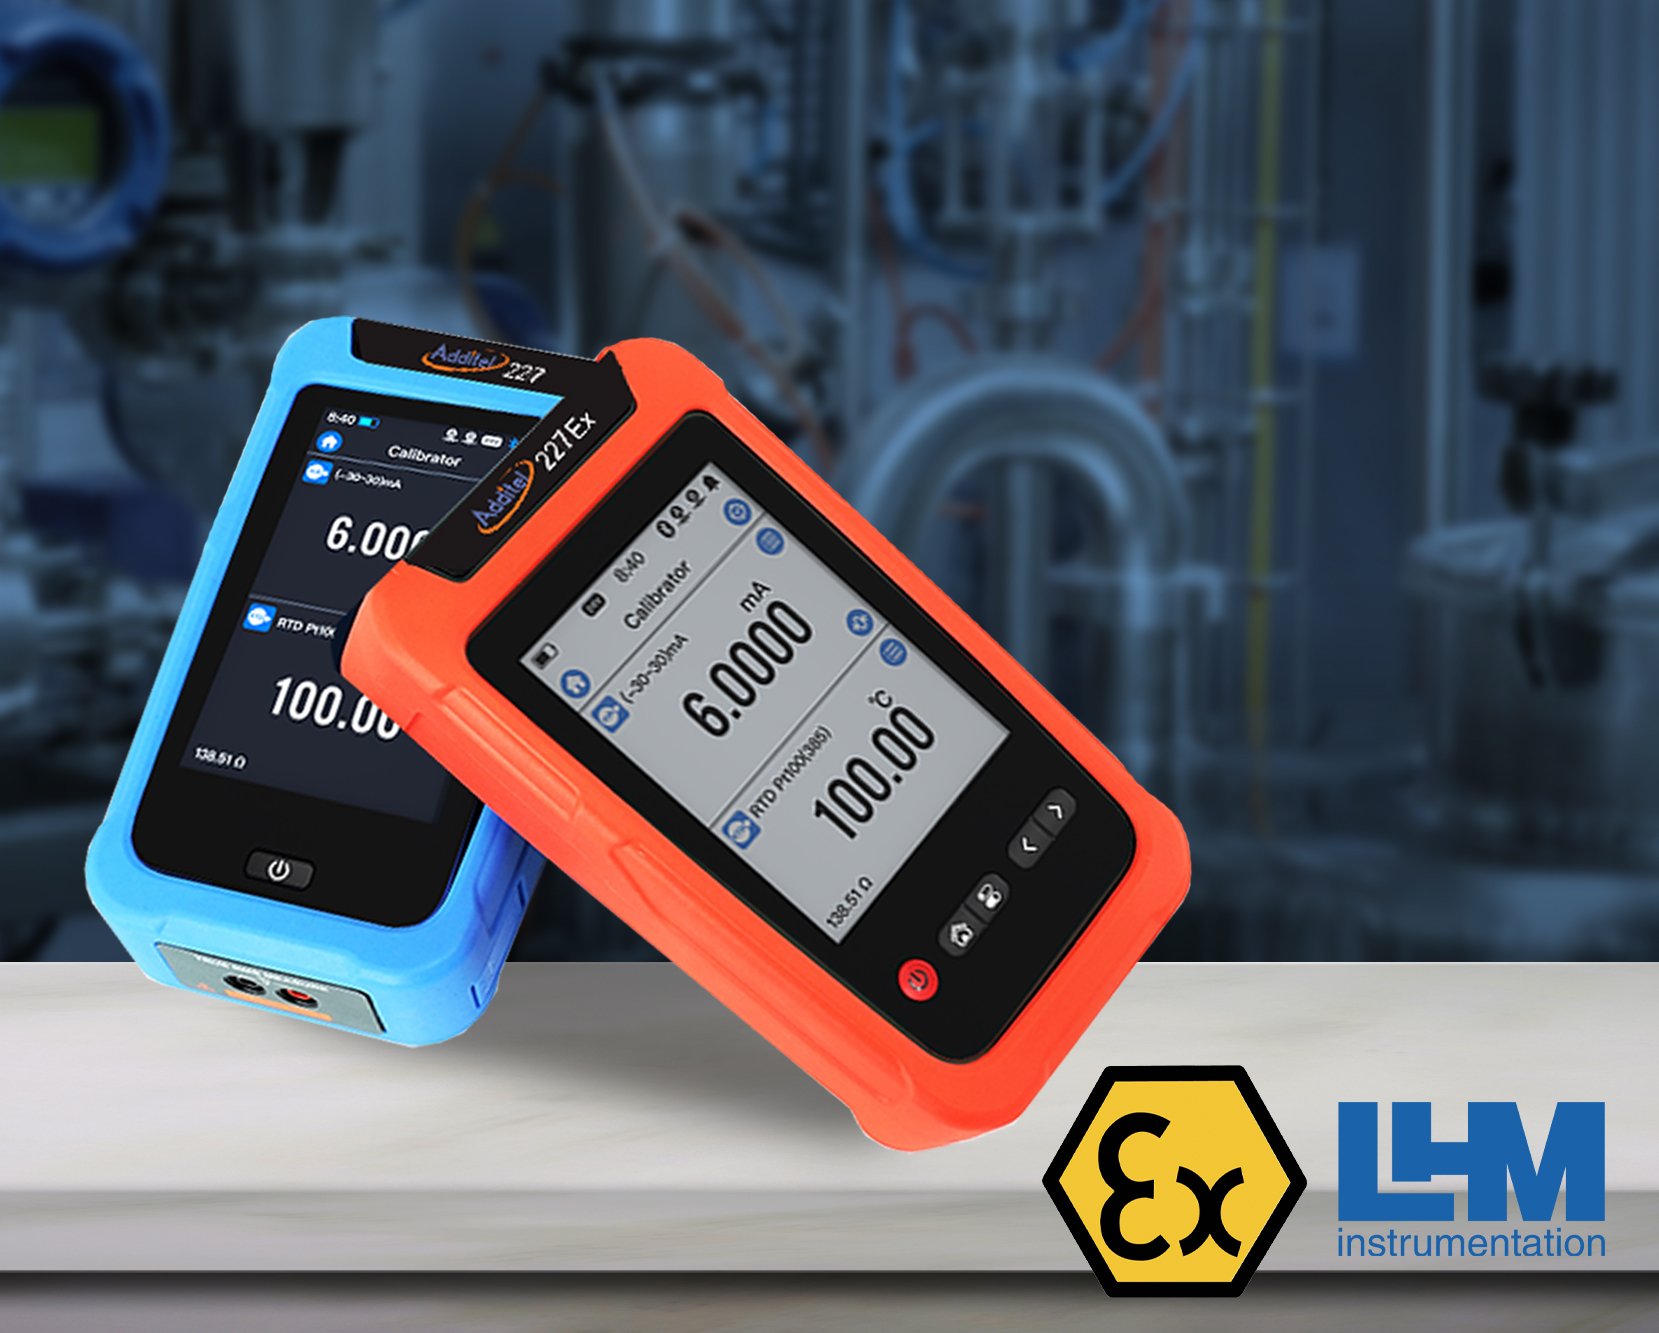
1. Additel ADT227 Calibrateur documenteur multifonction avec fonctionnalité HART et procédures d'étalonnage automatisées ; l'ADT227 est également disponible en version ATEX.

2. Additel ADT760 Calibrateur de pression automatique de précision avec fonction de documentation et fonctionnalité HART

3. Fluke 754 calibrateur de documentation multifonctionnel doté de la fonctionnalité HART et de procédures d'étalonnage automatisées ; le calibrateur est naturellement conforme aux normes de sécurité les plus strictes.

Vannes de contrôle

Les vannes de contrôle ont des actionneurs qui doivent également être calibrés pour compenser l'usure et les effets du collage de la vanne et lorsque la vanne a été refermée pour corriger les fuites. Souvent, lorsque ces vannes ne sont pas utilisées régulièrement, un test de course ou un test de course partielle doit être effectué pour garantir un fonctionnement fiable.


Demandez conseil à nos experts

Permis et formalités administratives

Les tâches administratives, de la demande de permis à la documentation et à l'archivage des résultats, peuvent augmenter considérablement le coût et le temps requis pour un étalonnage in situ. Comme le dit Ian Vergebeuren, de Industrial Automation Networks et ancien président du Fieldbus Foundation User Group, “dans de nombreux cas, l'obtention de tous les documents nécessaires (permis, isolation, etc.) prend plus de temps que le travail lui-même”.”

Difficultés liées à la documentation des étalonnages

La documentation d'un étalonnage signifie traditionnellement l'enregistrement manuel de la date et de l'heure, des valeurs avant et après l'étalonnage et d'autres commentaires faits par les mécaniciens dans un journal de bord. Il est surprenant de constater que de nombreuses entreprises continuent à documenter manuellement les données d'étalonnage. Mais la documentation manuscrite est loin d'être idéale.

Tout d'abord, la probabilité d'erreurs est plus élevée. Les données manuscrites sont souvent illisibles ou incomplètes. Les installations qui utilisent un système de gestion de la maintenance informatisé (GMAO) doivent ensuite tenir compte du temps supplémentaire nécessaire à la saisie des données manuscrites, ce qui ajoute un autre risque d'erreur.

Changements au sein de la main-d'œuvre

Un autre défi pour l'étalonnage est l'évolution de la main-d'œuvre.
Les années 1980 ont été marquées par des coupes budgétaires et des licenciements. D'innombrables ingénieurs, ouvriers d'entretien et personnel d'exploitation ont été licenciés dans le cadre d'une nouvelle philosophie de production allégée qui est encore suivie aujourd'hui, en particulier dans les économies développées.

Les petites équipes ont moins de temps à consacrer au mentorat et à la formation sur le terrain, au point que les employés n'ont pas le temps de transmettre leurs connaissances spécifiques aux équipements et aux systèmes. Lorsque les opérateurs et les ingénieurs plus âgés prennent leur retraite, ils emportent avec eux leurs connaissances des équipements et des systèmes.

“Chaque jour à 16 heures, la quasi-totalité des connaissances de l'usine est mise à l'écart, et parfois pour de bon”, déclare l'ingénieur en chef de l'instrumentation et des contrôles d'une grande raffinerie du Midwest.

En attendant, de nombreuses entreprises ont encore besoin de deux techniciens pour chaque étalonnage in situ : un au niveau du transmetteur et un au niveau du système de contrôle. La Fieldbus Foundation estime que deux techniciens ont besoin d'un minimum de deux heures pour la mise en service.

l'étalonnage des équipementsUtiliser des calibreurs documentaires multifonctions

Une nouvelle génération de calibrateurs de terrain ‘plus intelligents’ augmente la productivité des employés en combinant plusieurs instruments en un seul et en offrant des fonctions qui vont au-delà des tests et des mesures de base, y compris une aide à l'analyse et à la documentation.

Les calibrateurs multifonctionnels de processus de documentation sont des instruments électroniques portables de test et de mesure qui combinent plusieurs étapes et fonctions d'étalonnage en un seul appareil, simulant et mesurant la pression, la température et une large gamme de signaux électriques et électroniques.

Avantages :

  • Les techniciens doivent maîtriser moins d'instruments et les emmener sur le terrain
  • Les mêmes processus d'étalonnage et la même sortie de données sur plusieurs appareils au lieu de devoir suivre un processus différent pour chaque instrument afin de collecter un ensemble de données différent.
  • Les procédures automatisées remplacent de nombreuses étapes d'étalonnage manuel
  • Aucun second technicien n'est nécessaire pour enregistrer l'état de l'instrument de terrain ‘tel qu'il a été trouvé’ et ‘tel qu'il a été laissé’.
  • Temps d'étalonnage plus rapide par appareil
  • Calculer l'erreur d'un instrument au lieu d'additionner les erreurs de différents instruments.

Utiliser des itinéraires d'étalonnage

Avec un calibrateur documenté, les économies les plus importantes peuvent être réalisées en utilisant la fonction de gestion des itinéraires intégrée à l'instrument. L'utilisation d'un seul ensemble de permis et de documents pour une série complète d'étalonnages réduit considérablement les coûts.

Mettre en œuvre un système de gestion des actifs, de gestion de l'étalonnage ou de gestion de la maintenance assistée par ordinateur (GMAO)

Contrairement à la documentation papier, les données du calibrateur ne sont jamais illisibles, inexactes ou incomplètes. Les données du calibrateur peuvent être téléchargées directement vers divers systèmes de GMAO sans transcription ni archivage.

Documentation des étalonneurs de processus capturent automatiquement l'état ‘tel que trouvé’ et ‘tel que laissé’ de chaque appareil sur le terrain et peuvent être utilisées par un seul technicien. Par conséquent, l'utilisation de procédures basées sur les itinéraires pour documenter les étalonneurs peut réduire le temps et les coûts de 50% par rapport aux méthodes traditionnelles d'étalonnage manuel d'un seul appareil. En d'autres termes, la même équipe allégée peut effectuer deux fois plus d'étalonnages dans le même laps de temps.

La gestion d'une équipe allégée selon les exigences opérationnelles traditionnelles conduit indubitablement à des erreurs. Les calibrages ne sont tout simplement pas effectués comme ils devraient l'être. Au lieu d'ignorer la menace, il convient d'étudier comment les activités existantes peuvent être menées de manière plus efficace.

Mettez en œuvre l'étalonnage basé sur les itinéraires, la documentation sans papier et la gestion des données par GMAO. Davantage d'étalonnages sont réalisés avec plus de précision, les connaissances sont transférées d'une personne à l'équipe et à l'entreprise, et la productivité et la qualité augmentent.

L'étalonnage de plusieurs instruments au cours d'un itinéraire réduit le coût par étalonnage par rapport à l'étalonnage de chaque instrument séparément.

En outre, des millions peuvent être économisés sur les coûts de maintenance, les frais juridiques et le coût des pertes de revenus dues aux accidents. De bonnes procédures d'étalonnage contribuent à réduire la probabilité de tels incidents. En cas d'urgence ou d'action en justice, les entreprises peuvent se défendre grâce à des données d'étalonnage précises, ce qui est beaucoup plus difficile lorsque les données d'étalonnage ne sont pas en ordre.

En savoir plus
problèmes liés à la qualité de l'alimentation secteur

Guide concis des symptômes et des causes des problèmes de qualité de l'alimentation secteur

Pour un œil non averti, les problèmes des réseaux électriques ou de l'équipement connecté au circuit peuvent ne pas être reconnus comme des problèmes de qualité de l'alimentation secteur. S'il n'y a pas de problème évident identifiable, on peut considérer qu'il s'agit “d'un vieux disjoncteur qui doit être remplacé” ou “d'une réinitialisation ponctuelle et gênante”. Vous pouvez examiner les types de charges sur le système et vérifier les harmoniques, les déséquilibres ou les schémas de défaillance.

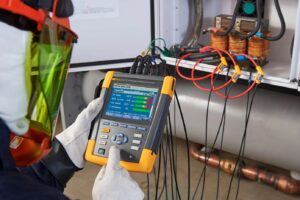
Les problèmes de distorsion harmonique et les anomalies de tension et de courant représentent les domaines dans lesquels de nombreux problèmes de qualité de l'alimentation secteur se produisent. Les écarts de tension et de courant peuvent causer des problèmes, mais il est souvent possible d'y remédier avant qu'ils n'endommagent l'équipement. Découvrez les symptômes :

Demandez conseil à nos experts

Problème

Symptômes

Causes possibles

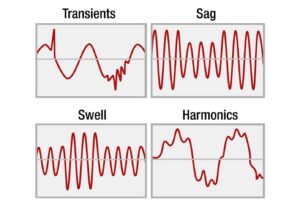
Baisses ou chutes

Diminution de l'éclairage, pannes d'ordinateur, cliquetis des relais et des contacteurs ou défaillance complète, arrêt de l'équipement et du système.
Alarmes et arrêts injustifiés et inexpliqués

Démarrage de charges importantes, en particulier de charges inductives importantes
Activités similaires dans les établissements voisins
Conditions météorologiques défavorables

Pointes de tension

Alimentation électrique défectueuse
Coupure et alarmes de surtension sur les variateurs de fréquence (VFD)

Défaillance dans une phase d'un système triphasé
Diminution soudaine de la charge
Commutation entre les groupes de condenseurs

Transitoires

Effets de l'embrasement et de la décharge d'étincelles dans les équipements de distribution
Isolation endommagée
Électronique défectueuse
Pannes d'ordinateur

Foudroiement
Condensateurs de commutation
Redémarrage des systèmes après une panne de courant
Arrêt soudain d'un grand équipement
Contacteurs sales ou usés

Interruptions

Arrêt de l'équipement

Perte momentanée de l'alimentation électrique

Déséquilibre

Moteurs et transformateurs triphasés surchauffés

Charges déséquilibrées sur des phases individuelles de panneaux triphasés
Offre déséquilibrée de services publics
Fonctionnement des soudeuses monophasées
Transformateurs en triangle ouvert

LES HARMONIQUES

Transformateurs en triangle ouvert
Transformateurs surchauffés
Moteurs inductifs surchauffés
Alarmes et arrêts injustifiés et inexpliqués des équipements électroniques

Charges non linéaires telles que les alimentations à découpage
Sections onduleur des systèmes d'alimentation sans interruption (UPS), des variateurs de fréquence et des chargeurs de batterie
Soudeurs
Fours à arc électrique

Analyseurs et enregistreurs de la qualité de l'énergie

Une Analyseur de qualité d'énergie  peut aider à identifier ces problèmes courants de qualité de l'énergie. Avec un analyseur de qualité d'énergie, vous ne manquerez plus jamais un événement crucial lié à la qualité de l'énergie. Qu'il s'agisse d'une vérification rapide du système ou d'une analyse détaillée de la qualité de l'énergie, il est essentiel de disposer de données cohérentes. En connectant la série 1770 à vos équipements, l'instrument fournit un système de mesure automatique unique qui vous assure de collecter les bonnes données à chaque fois - des transitoires rapides jusqu'à 8 kV, des harmoniques jusqu'à 30 kHz, des creux et des pointes, aux mesures de tension, de courant et de puissance qui vous permettent de caractériser les problèmes de votre système électrique.

Les enregistreurs de qualité d'énergie facilitent l'établissement du profil de la consommation d'énergie dans votre installation. Ils fournissent des données sur les mesures de courant, ce qui vous permet de détecter et d'atténuer les sources de gaspillage d'énergie électrique ou les circuits surchargés. Ces outils sont très utiles pour les études de charge de routine et les programmes de maintenance préventive.

Les enregistreurs de qualité d'énergie sont l'outil idéal pour une analyse avancée de la qualité d'énergie. Les études de charge et l'analyse des transitoires permettent de découvrir les causes profondes des défaillances des équipements, afin de pouvoir effectuer les réparations nécessaires ultérieurement ou de développer des données de base pour les études de charge de routine.

En savoir plus
Efficacité et fiabilité des moteurs électriques

Efficacité et fiabilité des moteurs électriques : Les nouvelles conditions d'essai correspondent aux conditions réelles d'utilisation

Les moteurs électriques sont les composants les plus importants dans de nombreux processus industriels. Ils peuvent représenter jusqu'à 70% de la consommation totale d'énergie dans une installation industrielle, et ils consomment jusqu'à 46% de toute l'électricité produite dans le monde. Compte tenu de leur caractère critique pour les processus industriels, le coût des temps d'arrêt dus à des moteurs défectueux peut s'élever à des dizaines de milliers d'euros par heure. Assurer l'efficacité et la fiabilité des moteurs électriques est l'une des tâches les plus importantes auxquelles les ingénieurs et techniciens de maintenance sont confrontés quotidiennement.

L'utilisation efficace de l'électricité n'est pas simplement ‘agréable’. Dans de nombreuses situations, l'efficacité énergétique peut faire la différence entre la rentabilité et les pertes financières. Et comme les moteurs consomment une part importante de l'énergie dans le secteur industriel, ils sont devenus la principale cible pour réaliser des économies et maintenir la rentabilité. En outre, la recherche d'économies et d'améliorations de l'efficacité, ainsi que la réduction de la dépendance à l'égard des ressources naturelles, ont conduit de nombreuses entreprises à adopter des normes industrielles telles que la norme ISO 50001. La norme ISO 50001 fournit un cadre et des conditions pour établir, mettre en œuvre et maintenir un système de gestion de l'énergie afin de réaliser des économies durables.

Méthodes d'essai traditionnelles pour les moteurs électriques
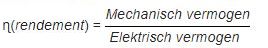
Si la méthode traditionnelle de mesure des performances et de l'efficacité des moteurs électriques est bien définie, le processus peut être coûteux à mettre en place et difficile à appliquer dans les processus de travail. En fait, le contrôle des performances des moteurs nécessite même souvent l'arrêt de l'ensemble du système, ce qui peut entraîner des temps d'arrêt coûteux. Pour mesurer l'efficacité des moteurs électriques, il faut déterminer à la fois la puissance d'entrée électrique et la puissance de sortie mécanique dans une large gamme de conditions de fonctionnement dynamiques. Selon la méthode traditionnelle de mesure des performances des moteurs, les techniciens doivent d'abord installer le moteur dans un banc d'essai. Le banc d'essai se compose du moteur à tester monté sur un générateur ou un banc d'essai de puissance.

Le moteur testé est relié à la charge par un arbre. Un capteur de vitesse (tachymètre) est connecté à l'arbre, ainsi qu'un certain nombre de capteurs de couple, qui fournissent des données à partir desquelles la puissance mécanique peut être calculée. Ce système fournit des données sur la vitesse, le couple et la puissance mécanique. Dans certains systèmes, la puissance électrique peut également être mesurée pour calculer l'efficacité.

Le rendement est calculé comme suit :

Pendant les essais, la charge est contrôlée pour déterminer l'efficacité sur une gamme de modes de fonctionnement. La configuration de l'essai peut sembler simple, mais elle présente quelques inconvénients inhérents :

  1. Le moteur doit être mis hors service.
  2. La charge du moteur n'est pas vraiment représentative de la charge entraînée par le moteur pendant le fonctionnement.
  3. Pendant les essais, le fonctionnement doit être retardé (ce qui entraîne un temps d'arrêt) ou un moteur de remplacement doit être installé temporairement.
  4. Les capteurs de couple sont coûteux. Ils ont une portée limitée, de sorte que des capteurs multiples/différents peuvent être nécessaires pour tester différents moteurs.
  5. Un banc d'essai moteur adapté à une large gamme de moteurs est coûteux et les utilisateurs de ce type de banc d'essai sont généralement des ateliers de réparation de moteurs spécialisés ou des entreprises de développement de moteurs.
  6. Il n'est pas tenu compte des conditions d'exploitation ‘réelles’.

Paramètres des moteurs électriques

Les moteurs électriques sont conçus pour des applications spécifiques en fonction de la charge et présentent donc des caractéristiques différentes. Ces caractéristiques sont classées selon les normes de la National Electrical Manufacturers Association ou de la Commission électrotechnique internationale et ont un effet direct sur le fonctionnement et le rendement du moteur. Chaque moteur possède une plaque signalétique indiquant les principaux paramètres de fonctionnement du moteur et les données de rendement conformément aux recommandations de la NEMA ou de la CEI. Les données figurant sur la plaque signalétique peuvent être utilisées pour comparer les exigences du moteur avec les conditions de fonctionnement réelles. En comparant ces valeurs, vous pouvez découvrir, par exemple, qu'un moteur dépasse la vitesse ou le couple prévu, ce qui peut raccourcir la durée de vie du moteur ou provoquer une défaillance prématurée. D'autres effets tels que le déséquilibre de la tension ou du courant et les harmoniques associés à une mauvaise qualité de l'alimentation secteur peuvent également entraîner de mauvaises performances du moteur. Si l'une de ces conditions se produit, la puissance du moteur - c'est-à-dire la performance attendue du moteur - doit être réduite, ce qui peut entraîner une perturbation du processus si la puissance mécanique générée est insuffisante. La réduction de puissance est calculée selon la norme NEMA en fonction des données spécifiées pour le type de moteur. Bien que les normes NEMA et CEI présentent quelques différences, elles suivent en grande partie les mêmes lignes.


Planifier une consultation

Conditions réelles d'utilisation

Tester des moteurs électriques sur un banc d'essai moteur signifie généralement tester le moteur dans les meilleures conditions possibles. Inversement, lorsque le moteur est utilisé dans des conditions réelles, ces meilleures conditions de fonctionnement n'existent généralement pas. Ces différences de conditions de fonctionnement contribuent toutes à la détérioration des performances du moteur. Par exemple, dans une installation industrielle, des charges peuvent être installées qui affectent directement la qualité de l'alimentation du réseau, provoquant un déséquilibre du système ou éventuellement une distorsion harmonique. Chacune de ces conditions peut sérieusement dégrader les performances du moteur. En outre, la charge entraînée par le moteur peut ne pas être optimale ou conforme à la conception originale du moteur. La charge peut être trop importante pour que le moteur puisse l'entraîner correctement, ou surchargée en raison d'un mauvais contrôle du processus. La charge peut même être entravée par un frottement excessif causé par un corps étranger bloquant une pompe ou une roue de ventilateur. L'enregistrement de ces anomalies peut être difficile et prendre beaucoup de temps, ce qui rend problématique un dépannage efficace.

Une nouvelle approche

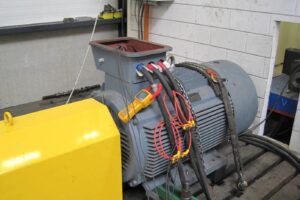
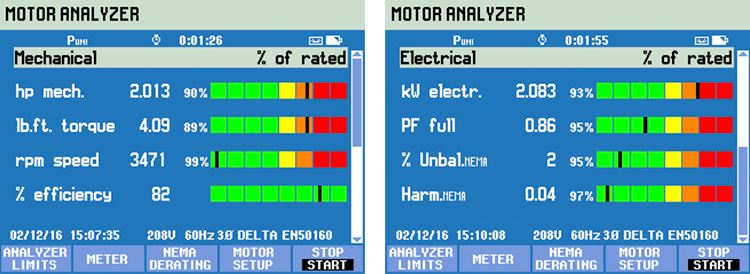
Les Fluke 438-IIL'analyseur Fluke 438-II pour la qualité de l'alimentation secteur et les moteurs offre une méthode rationalisée et rentable pour tester l'efficacité des moteurs, élimine le besoin de capteurs mécaniques externes et évite les temps d'arrêt coûteux. Basé sur la série Fluke 430-II d'analyseurs de la qualité de l'alimentation secteur et de l'énergie, le Fluke 438-II dispose de toutes les fonctionnalités nécessaires pour mesurer la qualité de l'alimentation secteur tout en mesurant les paramètres mécaniques des moteurs électriques à couplage direct. En utilisant les données de la plaque signalétique du moteur (données NEMA ou CEI) combinées aux mesures de la puissance triphasée, le 438-II calcule en temps réel les données de performance du moteur telles que la vitesse, le couple, la puissance mécanique et le rendement, sans avoir recours à des capteurs de couple et de vitesse supplémentaires. Le 438-II calcule également directement le facteur de réduction du moteur en cours de fonctionnement.

Les données requises par le Fluke 438-II pour effectuer cette mesure sont saisies par le technicien ou le mécanicien et comprennent la puissance nominale en kW ou ch, la tension et le courant nominaux, la fréquence nominale, le cos φ ou facteur de puissance nominal, le facteur de service nominal et le type de conception du moteur des classes NEMA ou IEC.

Comment cela fonctionne-t-il ?

Le Fluke 438-II est capable d'effectuer des mesures mécaniques (vitesse du moteur, charge, couple et rendement) en appliquant des algorithmes exclusifs aux signaux d'ondes électriques. Les algorithmes combinent une combinaison de modèles physiques et de modèles basés sur les données d'un moteur à induction, sans nécessiter aucun des tests de prémesure habituellement requis pour estimer les paramètres du modèle de moteur, tels que la résistance du stator. La vitesse du moteur peut être estimée à partir des harmoniques des formes d'ondes de courant produites par les fentes du rotor. Le couple de l'arbre du moteur peut être lié aux tensions, aux courants et au glissement du moteur à induction par des relations physiques connues mais complexes. La puissance électrique est mesurée à l'aide des formes d'onde du courant et de la tension d'entrée. Après avoir estimé le couple et la vitesse, la puissance mécanique (ou charge) est calculée en multipliant le couple par la vitesse. Le rendement du moteur est calculé en divisant la puissance mécanique estimée par la puissance électrique mesurée. Fluke a effectué des tests approfondis sur des moteurs instrumentés pilotant des bancs d'essai de puissance. La puissance électrique réelle, le couple de l'arbre du moteur et la vitesse du moteur ont été mesurés et comparés aux valeurs indiquées par le 438-II pour déterminer les niveaux de précision.

Vue d'ensemble

Si les méthodes traditionnelles de mesure des performances et de l'efficacité des moteurs électriques sont bien définies, elles ne sont pas nécessairement très répandues. Cela est dû en grande partie au coût de l'arrêt des moteurs, et parfois de systèmes entiers, à des fins de test. Le Fluke 438-II fournit des informations extrêmement utiles qu'il était jusqu'à présent difficile et coûteux d'obtenir. En outre, le Fluke 438-II sont des fonctions avancées d'analyse de la qualité de l'alimentation secteur qui permettent de mesurer la qualité de l'alimentation secteur pendant que le système fonctionne à plein régime. Les mesures critiques du rendement des moteurs sont simplifiées en éliminant le besoin de capteurs de couple externes et de capteurs de vitesse séparés. Cela permet d'analyser les performances de la plupart des processus industriels entraînés par des moteurs électriques en cours de fonctionnement. Les techniciens peuvent ainsi réduire les temps d'arrêt et identifier les tendances des performances du moteur au fil du temps, ce qui leur permet d'avoir une meilleure idée de l'état général et des performances du système. En enregistrant les tendances des performances, les changements susceptibles d'indiquer des défaillances imminentes du moteur peuvent être identifiés et le remplacement est possible avant que ces défaillances ne se produisent.

En savoir plus
Déchets énergétiques industriels

Détecter le gaspillage d'énergie dans l'industrie

Déchets énergétiques industrielsLa détection du gaspillage d'énergie dans l'industrie est une histoire à deux volets. D'une part, il y a l'intention et, d'autre part, il y a la stratégie. Les installations industrielles aux États-Unis continuent d'exprimer leur intérêt pour la gestion de l'énergie. L'intention est de réduire la consommation globale d'énergie ou de la maintenir à un certain niveau, tout en produisant davantage par kW consommé.


Demandez conseil à nos experts

Il y a ensuite la stratégie. Et c'est là que la chaussure peut parfois faire des siennes.

Dans un environnement industriel, une stratégie ne peut fonctionner que s'il y a suffisamment de connaissances et d'expérience pour soutenir la vision, mais un retour sur investissement suffisant doit également être réalisé pour s'assurer que tout en vaut la peine. En ce qui concerne le gaspillage d'énergie dans l'industrie, il n'existe aucun institut de recherche où un directeur d'usine puisse se rendre pour déterminer ce qu'est une consommation d'énergie “raisonnable” dans une installation de production. Comment peut-on alors évaluer quelle partie de la consommation d'énergie actuelle est raisonnable et quelle partie est gaspillée, ou quelle partie de cette partie gaspillée est suffisamment efficace pour justifier une intervention ?

Le rendement dont il est question ici comprend le coût par kWh facturé par la compagnie d'électricité. Les tarifs varient en fonction de l'heure de la journée et de la période de l'année. La réduction de ces coûts permet également de réaliser des économies immédiates. L'investissement se compose du matériel et de la main-d'œuvre nécessaires pour modifier la consommation d'énergie. Le rendement est la période qui doit s'écouler avant que la réduction de la facture énergétique ne génère des bénéfices. Ce qui reste après le paiement des coûts est la cerise sur le gâteau.

Si nous nous penchons à nouveau sur la stratégie, comment pouvons-nous estimer le rendement de ces interventions s'il n'existe pas de norme industrielle permettant de mesurer une consommation d'énergie raisonnable ?

Profilage des déchets énergétiques industriels

Consommation d'énergie dans l'industrie varie en fonction de plusieurs facteurs :

  • l'âge de l'usine
  • le type de chargement et son format
  • l'horaire de travail, à la fois le nombre d'heures par semaine et l'intensité de la charge
  • le nombre de salariés
  • le climat
  • la philosophie de l'entretien.

La réponse à cette question est la suivante : n'essayez pas de tout faire. kW à gérer consommés par votre installation. Ce sont les ‘connaissances et l'expérience’ de l'équation. Divisez l'installation par l'infrastructure électrique, puis par les systèmes clés.

La conservation de l'énergie commence par deux tactiques de base : (1) l'inspection générale des systèmes clés et (2) la collecte de données ciblées, y compris l'enregistrement de la consommation d'énergie au niveau des principales entrées de service et des principaux points de charge.

Déterminer la consommation spécifiée d'un système et la consommation actuelle du système. En outre, déterminez la quantité de gaspillage (soit en termes d'heures et de type d'utilisation du système, soit en termes d'équipement et de système lui-même). Pour réaliser des économies, il faut s'attaquer à ce gaspillage dans l'installation, en modifiant les procédures, l'entretien ou l'équipement et les contrôles.

Composants énergétiques

Avant de commencer à examiner comment être en mesure de suivre la consommation d'énergie, Nous allons nous pencher à nouveau sur la manière dont nous définissons et mesurons l'énergie.

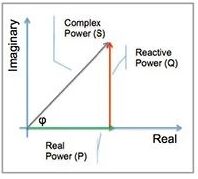
L'énergie peut être exprimée en termes de puissance réelle, réactive et apparente (Figure 1).

Le flux d'énergie est décrit comme suit :

  • la puissance réelle (P) ou active en watts (W)
  • puissance réactive (Q) en volts-ampères réactifs (VAr)
  • puissance complexe (S) en volts-ampères (VA)
  • la puissance apparente, la taille de la puissance complexe (VA)

La relation mathématique entre la puissance réelle, réactive et apparente peut être représentée par des vecteurs ou peut être exprimée par des nombres complexes, S = P + jQ (où j est l'unité imaginaire).

La puissance réactive ne transfère pas d'énergie - elle ne produit pas de travail - et est donc représentée par l'axe imaginaire du diagramme vectoriel. La puissance réelle déplace de l'énergie, c'est donc l'axe réel.

La vitesse du flux d'énergie dans un système dépend de la charge - est-elle résistive, réactive ou les deux ?

Avec une charge purement résistive, la tension et la polarité inverse du courant sont simultanées, le produit de la tension et du courant est positif à tout moment et seule la puissance réelle est transférée : du travail est produit.

Si la charge est purement réactive, la tension et le courant sont déphasés et le produit de la tension et du courant peut être positif ou négatif. Cela indique qu'une partie de l'énergie est transférée à la charge et qu'une partie est renvoyée. Le transfert net d'énergie à la charge est nul : aucun travail n'est produit.

En réalité, toutes les charges comprennent une combinaison de résistance, d'inductance et de capacité, créant à la fois de la puissance réelle et de la puissance réactive dans un système. Par conséquent, les systèmes électriques sont conçus pour tolérer une certaine quantité de puissance réactive. Les problèmes surviennent lorsqu'une trop grande quantité de puissance réactive est générée. Non seulement il n'y a pas assez de puissance réelle pour produire le travail requis, mais la capacité globale du système à produire du travail est compromise. C'est également la raison pour laquelle les compagnies d'électricité infligent des amendes à leurs clients si leurs charges produisent trop de puissance réactive : il s'agit d'énergie gaspillée, car sa production coûte de l'argent, mais elle ne peut pas être utilisée. La plupart des factures des compagnies d'électricité comptabilisent la puissance réactive (VAr) et, sur beaucoup d'entre elles, elles calculent également le facteur de puissance, qui indique à quel point un système a chuté par rapport à une puissance réelle de 100 %. La plupart des compagnies d'électricité exigent de leurs clients qu'ils se maintiennent au-dessus de la limite de 0,95 PF (facteur de puissance).


Planifier une consultation

Contrôle de la consommation d'énergie
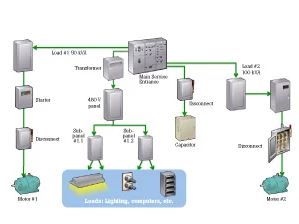
En comprenant les composantes de base de l'énergie, un électricien peut un équipement pour l'enregistrement de la consommation d'énergie pour mesurer le niveau global et la qualité de la consommation, puis pour déterminer à quel moment l'énergie est consommée et par quel moyen elle l'est.

Enregistrez la puissance aux panneaux principaux et secondaires et aux charges importantes. Enregistrez les kW, les kWh et le facteur de puissance sur une période représentative.

Cela vous donne une image très précise de la consommation d'énergie réelle pour les circuits et les charges triphasés.

Vous pouvez réaliser les économies d'énergie les plus importantes en déterminant les heures de pointe de la consommation électrique, en évaluant le facteur de puissance et la consommation électrique totale par rapport aux factures des services publics, et en rééquilibrant les charges si nécessaire. Même un pic de consommation de quelques minutes seulement peut entraîner une augmentation du tarif de l'entreprise de distribution pendant plusieurs heures, jours, voire semaines.

En programmant différemment l'utilisation des taxes, une entreprise peut profiter des périodes où l'énergie est moins chère. Déterminez dans quelle mesure le facteur de puissance est inférieur à ‘1’ et vérifiez les factures de la compagnie d'électricité pour voir s'il y a des déductions pour un mauvais facteur de puissance. Si c'est le cas, l'enregistreur de puissance peut aider à remonter aux sources. Après avoir effectué les changements nécessaires dans les zones d'alimentation, reconnectez l'enregistreur pour vérifier que vous bénéficiez bien de ces améliorations en matière d'efficacité.

Détecter le gaspillage d'énergie dans l'industrie

Savoir où se produit le gaspillage d'énergie

Chaque système et chaque processus peut être une source de gaspillage, qu'il convient de contenir ou d'éliminer. Vous pouvez déjà commencer par examiner les sous-systèmes électriques, les systèmes d'air comprimé ou de vapeur et les systèmes électromécaniques spécifiques, mais en réalité, chaque processus comporte des points de gaspillage potentiels qui doivent être mesurés.

L'objectif est de cartographier la consommation d'énergie d'équipements et de processus spécifiques, de voir où l'énergie est gaspillée et de quantifier le gaspillage. Cela permet de hiérarchiser les améliorations ou les remplacements en fonction de la durée de vie de l'équipement et de déterminer les modifications qui offrent le meilleur retour sur investissement.

La cartographie de la consommation fournit également un point de départ à partir duquel l'efficacité des projets d'économie d'énergie peut être mesurée pour justifier les coûts.

Sources communes de déchets dans les sous-systèmes électriques :

  • Les taxes restent parfois allumées en dehors des heures de travail ou fonctionnent inutilement au moment le plus coûteux de la journée.
  • Si le moteur n'est pas régulé, cela peut signifier qu'il génère plus de puissance que nécessaire.
  • Les processus à tension/courant excessifs entraînent une consommation d'énergie excessive pour compenser.
  • Le déséquilibre de phase fait que l'énergie est consommée à la charge sans pouvoir être déployée.

Identifier et quantifier :

  • Effectuez un balayage thermique du tableau électrique et de la charge mécanique pour vérifier qu'il n'y a pas de surchauffe.
  • Consigner la consommation d'énergie sur une longue période : quelle quantité d'énergie est consommée, à quel moment et quelle est la quantité de déchets ?

Déchets courants et points d'inspection dans les systèmes électromécaniques :

  • Un frottement excessif dû à un mauvais alignement, à des roulements, à un déséquilibre et à un manque de rigidité oblige le moteur à travailler trop fort et à consommer trop d'énergie.
  • Les charges non contrôlées restent parfois allumées en dehors des heures de travail, fonctionnent aux heures de pointe, produisent plus d'énergie que nécessaire ou souffrent de surtension, de conditions de courant et de déséquilibre de phase.
  • Les équipements mécaniques vieillissants peuvent consommer tellement plus d'énergie que les nouveaux modèles à haut rendement que leur remplacement anticipé peut être justifié par la seule baisse de la consommation en kWh.

Identifier et quantifier :

  • Effectuez un balayage thermique du panneau d'entraînement et de la charge mécanique pour vérifier qu'il n'y a pas de surchauffe. Une surchauffe peut indiquer une inefficacité électrique.
  • Enregistrez la consommation d'énergie sur une longue période : vérifiez le nombre total de kWh, le facteur de puissance, la demande de pointe, le déséquilibre et les harmoniques.
  • Tester les niveaux de vibration par rapport aux normes et identifier les solutions de maintenance les plus appropriées, telles que le rééquilibrage.
  • Effectuer un balayage thermique des accouplements, des arbres, des courroies, des roulements et des ventilateurs.
  • Vérifier les niveaux de courant et de tension.
  • Effectuer un balayage thermique de la boîte de terminaison/connexion et des enroulements et effectuer un test de résistance d'isolation.

Déchets courants et points d'inspection dans les systèmes d'air comprimé :

  • Des fuites excessives dans les conduites d'air comprimé entraînent un fonctionnement excessif pour maintenir l'approvisionnement.
  • Les compresseurs qui restent allumés en dehors des heures de travail gaspillent de l'énergie.

Identifier et quantifier :

  • Enregistrer la consommation d'énergie au niveau du compresseur et la comparer à la consommation de base.
  • Mesurez la pression au niveau du compresseur et au point d'utilisation pour déterminer la perte de charge.
  • Examiner les canalisations à l'aide d'ultrasons pour identifier les fuites.

Déchets courants et points d'inspection dans les systèmes de vapeur :

  • Des purgeurs de vapeur défectueux et une isolation inadéquate entraînent un gaspillage de vapeur, produisant de la vapeur inutile pour maintenir l'approvisionnement nécessaire.

Identifier et quantifier :

  • Enregistrer la consommation d'énergie au niveau de la chaudière et la comparer à la consommation de base.
  • Effectuer un balayage thermique des canalisations et des purgeurs de vapeur pour détecter les manques d'isolation et les obstructions.


Demandez conseil à nos experts

Rendre les rendements transparents

Compte tenu de l'absence de normes industrielles, comment savoir quels sont les systèmes qui ont le meilleur rendement énergétique potentiel ? Notre meilleure source d'information à l'heure actuelle est fournie par les exemples de situations courantes. Voici quelques exemples de systèmes industriels courants.

Inspection des systèmes électromécaniques

Type d'établissement : Usine de recyclage d'acier en Allemagne
Type d'équipement : ventilateur à entraînement par courroie, pour le refroidissement du processus
Mesures effectuées : mesures des vibrations
Problèmes identifiés : un léger déséquilibre a été détecté, en plus d'un défaut d'alignement et de l'usure des roulements.
Économies réalisées : Un rééquilibrage était nécessaire. Un moteur de 350 kW fonctionnait à 80 % de sa puissance nominale ; la puissance mesurée était d'environ 280 kW. Après le rééquilibrage, la consommation d'énergie a diminué de 3 %. À un tarif de 0,11 euro/kWh, cela représente une économie annuelle de 8 094 euros.

Inspection du système d'air comprimé

Type d'établissement : production
Type d'équipement : système d'air comprimé
Mesures effectuées : test du système d'air comprimé à l'aide d'ultrasons (enregistrement complet des données du compresseur recommandé)
Problèmes identifiés : la quantité d'air comprimé produite par rapport à la demande réelle.
Économies réalisées : De nombreuses possibilités d'économies ont été trouvées. Les économies annuelles totales s'élèvent à 50 600 euros. Le compresseur est arrêté le week-end : économies annuelles de 32 700 euros. Des solénoïdes sont installés pour couper l'alimentation en air lorsque les machines sont arrêtées : économies annuelles de 7 100 euros. Réparation de 36 fuites : économie annuelle de 4 800 euros. Installation de filtres dans le système pour un coût unique de 6 000 euros ; économies annuelles grâce à ces filtres : 6 000 euros.

Inspection du purgeur de vapeur

Type d'établissement : production
Type d'équipement : chaudières et conduites de vapeur
Mesures effectuées : balayage thermique des conduites de vapeur
Problèmes identifiés : six purgeurs de vapeur défectueux ; fuite de vapeur des serpentins d'une cuve de galvanoplastie ; fuite de vapeur des tuyaux de galvanoplastie : possibilités de récupération du condensat
Économies réalisées : Six purgeurs de vapeur défectueux ont été remplacés pour un coût de 500 euros chacun. Économies réalisées : 3 200 euros par purgeur de vapeur sur la base des coûts connus, pour générer des calculs de pertes de vapeur et de chaleur. Économies totales : 16 200 euros.
Prochaine étape : Enregistrez la consommation d'énergie sur le panneau d'alimentation de la chaudière avant et après avoir remédié aux fuites et aux problèmes de condensats.

Augmentation de la productivité ou réduction des frais généraux ?

La question suivante est amusante : une fois que vous avez déterminé la voie à suivre pour réduire la consommation d'énergie, pouvez-vous utiliser ces économies pour augmenter la production de l'usine (produire des volumes plus importants avec la même consommation de kWh) ou pour d'autres stratégies commerciales (marges bénéficiaires, réalisation des prix) ?

Réduire la consommation d'énergie est tout simplement bon pour les affaires. En enregistrant la consommation de chaque système important et en comparant ces coûts aux factures d'énergie pour déterminer où et quand la consommation a lieu, les entreprises peuvent souvent réaliser des économies grâce à de simples ajustements de leurs processus et de leurs horaires de travail. Les entreprises peuvent facilement identifier les équipements inefficaces et obsolètes et justifier et prioriser leur remplacement. En réduisant la consommation globale d'énergie, les entreprises réduisent leurs coûts d'exploitation et améliorent leur compétitivité sur le marché.

Conseils pour réduire les coûts

Adapter les processus d'entreprise pour tirer parti de :

  • réduction des coûts énergétiques à certaines heures de la journée
  • les heures auxquelles les machines peuvent être arrêtées
  • des capteurs et des commandes qui permettent d'arrêter les systèmes lorsqu'ils n'ont pas besoin de fonctionner

Fixer les horaires de démarrage et d'arrêt des équipements d'infrastructure pendant les heures de travail et en dehors des heures de travail.

Démarrer les appareils à forte consommation d'énergie de manière échelonnée et à un intervalle d'au moins 15 minutes pour éviter les coûts liés aux pics de consommation.

Installez des variateurs de fréquence (VFD) sur les gros moteurs et remplacez les moteurs défectueux par des modèles à haut rendement.

En savoir plus
les problèmes liés au système photovoltaïque

Résoudre les problèmes courants des systèmes photovoltaïques

les problèmes liés au système photovoltaïqueLe nombre d'installations solaires dans le pays augmente chaque année, ce qui crée une demande croissante de techniciens capables de réparer efficacement les pannes des systèmes photovoltaïques (PV).

Le dépannage d'un système photovoltaïque se concentre généralement sur quatre parties du système : les panneaux photovoltaïques, la charge, l'onduleur et les boîtiers de raccordement.

Les Fluke 393 FC CAT III 1500 V compteur à pince solaire est le meilleur instrument à utiliser dans la plupart des zones d'une installation solaire. Il s'agit de la seule pince de courant AC/DCa CAT III 1500V, IP 54 au monde, avec des fonctions - telles que la tension DC, la polarité audio et la continuité visuelle - conçues pour les tests et les mesures dans les applications solaires photovoltaïques.


Demandez conseil à nos experts

1. Dépannage du système PV

Vérifiez d'abord la sortie de l'ensemble du système au niveau du système de mesure ou de l'onduleur. Avant de commencer le dépannage, vérifiez et notez la tension d'entrée et le niveau de courant de l'onduleur du réseau. Il est probable que vous soyez confronté à l'un des deux scénarios suivants :

Tout ou partie du système photovoltaïque est en panne ou ne produit pas d'électricité ; cela peut être lié à un problème avec l'onduleur.
Ou bien le rendement du système photovoltaïque est inférieur aux prévisions ; cela peut être lié à un problème avec l'un des panneaux ou des modules.
Retracer le câblage de chaque branche à partir du concentrateur. Inspectez visuellement l'ensemble du système pour vérifier qu'il n'y a pas de dommages évidents ou de déconnexions involontaires. Une fois que vous avez trouvé le module ou le réseau défectueux, vérifiez tous les fils, les interrupteurs, les fusibles et les disjoncteurs. Remplacez les fusibles grillés et réinitialisez les disjoncteurs et les interrupteurs. Vérifiez que les fils ne sont pas cassés et que les connexions ne sont pas lâches ou sales ; remplacez-les et nettoyez-les si nécessaire. Vérifiez que les connexions entre les modules ne sont pas desserrées. Elles peuvent s'être détachées et provoquer un manque de contact.

La boîte de raccordement peut être un endroit idéal pour dépanner les problèmes du système, car elle renvoie les fils individuels des modules vers le système. Chaque module peut avoir un fusible que vous devez vérifier avec votre Fluke 393 FC.

Des problèmes de câblage et des connexions desserrées peuvent également être à l'origine d'une tension trop faible dans un module. Vérifiez toutes les connexions du câblage. Si la sortie d'un module est faible, cela peut signifier qu'une section de cellule unique est défectueuse. Le 393 FC permet de localiser ces éléments au niveau des boîtes de jonction jusqu'à ce que le coupable soit trouvé.

Le Fluke 393 FC émet un avertissement audio de polarité lorsque vous testez Voc. Si vous remarquez que la polarité est inversée, cela peut signifier que d'autres circuits de la boîte combinée sont connectés en série par inadvertance, ce qui entraîne des tensions supérieures à la tension d'entrée maximale de l'onduleur.

La saleté ou l'ombre sur les modules eux-mêmes peut entraîner une réduction du rendement. Bien que les modules soient généralement conçus pour ne pas nécessiter d'entretien pendant des années, ils peuvent avoir besoin d'être nettoyés. Le pollen et la poussière peuvent constituer un problème important dans certaines régions du pays.

2. Résolution des problèmes liés aux charges photovoltaïques

Le système PV est utilisé pour contrôler les charges électriques du bâtiment ; tout problème au niveau des charges affecte également le système. La première étape consiste à vérifier les interrupteurs de charge, les fusibles et les disjoncteurs à l'aide du Fluke 393 FC pour voir si la connexion de charge a la tension correcte. Ensuite, utilisez le 393 FC pour vérifier les fusibles et les disjoncteurs. Si vous trouvez des fusibles grillés ou des disjoncteurs déclenchés, recherchez la cause et réparez ou remplacez le composant défectueux. Si la charge est un moteur, il se peut qu'un disjoncteur thermique interne soit déclenché ou qu'il y ait un enroulement ouvert dans le moteur. À des fins de test, connectez une autre charge et vérifiez qu'elle fonctionne correctement.

Comme pour tout système électrique, vérifiez que les fils ne sont pas cassés et que les connexions ne sont pas lâches. Nettoyez toutes les connexions encrassées et remplacez tous les câbles défectueux. Si le courant est coupé, vérifier ensuite s'il y a des défauts de mise à la terre et les réparer. Si les fusibles ou les disjoncteurs sautent ou se déclenchent à nouveau, il y a un court-circuit que vous devez localiser et réparer.

Si la charge ne fonctionne toujours pas, utilisez le Fluke 393 FC pour vérifier la tension du système au niveau de la connexion de la charge. Il se peut que le calibre du câble soit trop petit et qu'il faille l'augmenter. Il se peut également que les fils allant vers les charges soient trop longs. Cela se traduit par une faible tension au niveau de la charge. Dans ce cas, réduisez la charge du circuit ou utilisez un fil plus gros.


Planifier une consultation

les problèmes liés au système photovoltaïque3. Dépannage des onduleurs photovoltaïques

Vous travaillez probablement avec des onduleurs tous les jours, et vous avez donc l'habitude de contrôler le courant alternatif et le courant continu. L'onduleur d'un système photovoltaïque peut également tomber en panne et causer des problèmes. L'onduleur convertit le courant continu du système photovoltaïque en courant alternatif pour une utilisation dans les bâtiments.

Si l'onduleur ne produit pas la sortie correcte, vérifiez et notez d'abord la tension d'entrée CC et le niveau de courant de l'onduleur. Du côté CA, utilisez le Fluke 393 FC pour vérifier la tension de sortie et le niveau de courant de l'onduleur. De nombreux appareils sont dotés d'un écran qui affiche les performances de l'onduleur actuel et du système. Le 393 FC produisant une lecture efficace, vous pouvez utiliser la tension et le courant pour mesurer et enregistrer la puissance en kilowatts (kW). Si possible, utilisez l'écran de l'onduleur pour afficher le total actuel des kilowattheures (kWh). Vous pouvez ensuite noter cette valeur et la comparer à la valeur enregistrée lors de la dernière inspection. Côté courant continu, vous pouvez utiliser le 393 FC pour vérifier l'alimentation en courant continu et enregistrer la valeur dans l'appli Fluke Connect™ sur votre téléphone.

Si l'onduleur ne produit pas la bonne quantité de courant, il peut y avoir plusieurs problèmes, que vous pouvez tous facilement vérifier avec le Fluke 393 FC :

  • Fusible grillé
  • Disjoncteur activé
  • Fils cassés

Utiliser le Fluke 393 FC pour mesurer la sortie CA de l'onduleur ; la charge de l'onduleur peut avoir une demande de courant excessive. Le double affichage de la tension et de la fréquence CA permet de déterminer si la sortie CA de l'onduleur fonctionne correctement.

L'onduleur peut être connecté au réseau local. Le courant alternatif de l'onduleur fluctue en fonction de l'apport solaire sur le panneau solaire. L'onduleur maintient la tension de sortie et la phase correctes pour le réseau. Les problèmes de tension peuvent entraîner l'arrêt de l'onduleur. Dans ce cas, contactez la compagnie d'électricité pour faire réparer l'onduleur.

4. Dépannage des boîtes combinées

Lors du dépannage des combinateurs, les mesures et les calculs de l'intensité du courant sont essentiels pour déterminer si les panneaux photovoltaïques fonctionnent correctement. La mesure du courant sur des panneaux individuels ou la combinaison des mesures de courant permet de déterminer si une cellule ne fonctionne pas correctement.

La conception de la mâchoire plus fine de la pince de courant Fluke 393 FC vous permet d'introduire plusieurs conducteurs dans la mâchoire pour effectuer des mesures de courant combinées, même dans des espaces restreints ou encombrés tels que les onduleurs ou les boîtes de raccordement.

En savoir plus
IEC 61000-4-30 classe A

Que signifie pour moi la norme IEC 61000-4-30 Classe A ?

La norme IEC 61000-4-30 Classe A élimine les incertitudes lors du choix d'un instrument de mesure de la qualité de l'énergie.

L'enregistrement, la mesure et l'analyse de la qualité de l'énergie du réseau est un domaine relativement nouveau qui se développe rapidement. Alors que les mesures électriques fondamentales telles que la valeur efficace (tension effective) et le courant ont des paramètres de mesure bien définis, de nombreux paramètres de qualité de l'énergie du réseau n'ont pas de définition similaire. Ce fait a obligé les principaux fabricants à développer leurs propres algorithmes pour mesurer ces propriétés de qualité de l'énergie du réseau, ce qui a donné lieu à des centaines de méthodes de mesure uniques et globales.

Compte tenu de la grande diversité des instruments, les techniciens doivent souvent prendre le temps d'analyser et de comprendre les capacités et les algorithmes de mesure spécifiques de l'instrument en question, plutôt que de comprendre la qualité de l'alimentation électrique elle-même. La normalisation des méthodes de mesure permet de comparer directement les résultats de différents analyseurs.

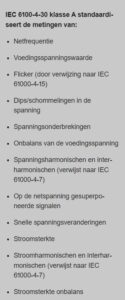
La norme IEC 61000-4-30 Classe A définit les méthodes de mesure, les temps de collecte, la précision et l'évaluation pour chaque paramètre de qualité de l'alimentation secteur afin d'obtenir des résultats fiables, répétables et comparables. En outre, la norme CEI 62586 définit l'ensemble minimal de paramètres à mettre en œuvre pour les instruments de mesure de la qualité de l'alimentation secteur utilisés dans les installations portables et fixes.

Comme de plus en plus de fabricants commencent à concevoir des instruments de mesure et d'analyse de la qualité de l'alimentation secteur conformes aux normes de la classe A, les techniciens peuvent être plus confiants dans les mesures qu'ils prennent. La précision, la fiabilité, la comparabilité et l'efficacité au travail s'en trouvent accrues. La norme est mise à jour périodiquement en fonction de l'évolution de l'industrie et de la découverte ou de la nécessité de nouveaux scénarios de mesure. Depuis son introduction en 2003, la norme a été mise à jour plusieurs fois et en est actuellement à l'édition 3 (2015).

Exemples d'exigences selon la classe A
L'incertitude de mesure de la tension d'alimentation est fixée à 0,1% de la tension d'entrée spécifiée Udin sur la plage de 10% à 150% de Udin. Il est important de noter que, dans de nombreux cas, la précision n'est spécifiée qu'à pleine échelle et que, si la précision de 0,1% est relativement facile à atteindre, elle est plus difficile à obtenir sur cette large plage.

En outre, l'exigence stipule que les mesures doivent être ‘continues et non chevauchantes’ sur un cycle de 10/12 pour un système électrique de 50/60 Hz. Il est important de prêter attention à ce point lors de l'examen des spécifications de l'installation, car les unités présentant un degré élevé d'incertitude de mesure peuvent donner lieu à des résultats susceptibles d'être contestés par l'entreprise de distribution d'électricité ou son client.

Par exemple, les systèmes de mesure de la qualité de l'alimentation secteur bon marché présentent souvent des niveaux d'incertitude plus élevés lorsqu'ils mesurent le bas de l'échelle (exemple : mesure sur un transformateur de potentiel dont la tension phase-neutre est de 58 volts). En outre, des variations peuvent également passer inaperçues si les mesures ne sont pas effectuées de manière contiguë. Ces erreurs peuvent conduire à ce qu'un équipement défectueux soit considéré comme fonctionnant correctement alors qu'il ne le fait pas. Avec un instrument certifié de classe A, un technicien peut être assuré que les mesures ont été classées avec des valeurs d'incertitude acceptées au niveau international. Cela est particulièrement important pour vérifier la conformité aux réglementations ou pour comparer les résultats entre différents instruments ou lots. Les exigences en matière d'essais fonctionnels et d'incertitude pour les équipements de classe A sont détaillées dans la norme CEI 62586-2.

Fluctuations et interruptions de la tension doit être mesurée sur un cycle complet et doit être mise à jour tous les demi-cycles afin que l'instrument puisse combiner la haute résolution des points de données échantillonnés sur un demi-cycle avec la précision des calculs de la valeur efficace sur un cycle complet. Si l'on se fie uniquement aux calculs sur un cycle complet, on risque d'identifier à tort des conditions valables, tandis que si l'on se contente de calculs sur un demi-cycle, on risque de ne pas obtenir la précision nécessaire pour comprendre pleinement les problèmes éventuels.

Périodes de collecte sont des données de mesure comprimées par un instrument de mesure de la qualité de l'alimentation secteur à des intervalles spécifiés. Un instrument de classe A doit afficher les données dans les périodes de collecte suivantes :

  • L'intervalle de temps standard de la mesure devrait être un cycle de 10/12 (~200 msec) à 50/60 Hz. La durée de l'intervalle varie en fonction de la fréquence réelle.
  • 150/180 cycles (~3 sec) à 50/60 Hz. La durée de l'intervalle varie en fonction de la fréquence réelle.
  • Intervalle de 10 minutes synchronisé avec le temps universel coordonné (UTC)
  • Intervalle de 2 heures pour le scintillement de la Plt

Synchronisation horaire externe est nécessaire pour obtenir des horodatages précis, permettant une corrélation exacte des données entre différents instruments. La précision est spécifiée à ± 20 ms pour les instruments à 50 Hz et à ± 16,7 ms pour les instruments à 60 Hz, quel que soit l'intervalle de temps total. Pour atteindre cette précision, il faut soit une horloge GPS via un récepteur GPS, soit un protocole NTP (Network Time Protocol) via Ethernet. Lorsque la synchronisation par un signal externe n'est plus disponible, la tolérance de synchronisation doit être meilleure que ± 1 s par période de 24 heures. Toutefois, cette tolérance plus large ne confirme pas que les mesures sont conformes à la classe A. L'absence d'horodatage précis dans les instruments de mesure de la qualité de l'alimentation secteur bon marché peut rendre extrêmement difficile le dépannage précis des problèmes de qualité de l'alimentation secteur. Il peut en résulter une incapacité à identifier correctement la distribution des événements de tension sur le réseau lors de l'utilisation de plusieurs instruments.

L'algorithme FFT pour les harmoniques est définie avec précision afin que tous les instruments de classe A obtiennent les mêmes valeurs d'harmoniques. La méthode FFT fournit des algorithmes infinis qui peuvent aboutir à des valeurs d'harmoniques très différentes, si elle n'est pas réglementée. La classe A exige que les harmoniques soient mesurées avec le même cycle 10/20 que les mesures RMS, conformément à la norme de classe I IEC 61000-4-7/2008, en utilisant une méthode de mesure continue du sous-groupe d'harmoniques. La norme CEI 6100-4-7 décrit plusieurs méthodes et algorithmes de mesure des harmoniques, mais la norme CEI 61000-4-30 mentionne spécifiquement la méthode du sous-groupe de la classe I.

Toutes ces exigences de classe A jouent un rôle important dans la fourniture de données précises, fiables et comparables aux utilisateurs, ce qui permet en fin de compte d'améliorer l'analyse et le dépannage des problèmes de qualité de l'alimentation secteur. Avec des instruments qui ne sont pas conformes à la classe A, les résultats mesurés ne peuvent pas être facilement comparés.

À l'inverse, les instruments de classe A sont cohérents et comparables, ce qui permet aux techniciens de travailler avec la confiance nécessaire pour analyser avec précision les problèmes de qualité de l'énergie du réseau, même les plus complexes. Pour les fournisseurs comme pour les grands consommateurs d'énergie, il est important de pouvoir contrôler la qualité du réseau électrique entrant et d'identifier si un problème de qualité du réseau électrique est causé à l'intérieur ou à l'extérieur des locaux du consommateur d'énergie.

Seuls les instruments spécifiquement conçus pour le dépannage, l'enregistrement et l'analyse des paramètres de l'alimentation secteur peuvent fournir des informations détaillées permettant de localiser une source de défaut et de diagnostiquer correctement le problème. En outre, les mesures effectuées avec des instruments conformes à la classe A peuvent être utilisées dans le cadre de litiges juridiques ou contractuels. Il est donc important de choisir un instrument qui réponde à ces exigences.

Enregistreurs de qualité d'énergie triphasée Fluke 1770
Enregistreurs de qualité d'énergie triphasée Fluke 1738
Enregistreurs de qualité d'énergie triphasée Fluke 1736

En savoir plus
l'amélioration du facteur de puissance

Comment améliorer le facteur de puissance

Le facteur de puissance est, en termes simples, le rapport entre la puissance utile et la puissance apparente, ou puissance appelée. Le facteur de puissance est une expression de l'efficacité énergétique, un pourcentage plus élevé indiquant une consommation d'énergie plus efficace et un pourcentage plus faible une consommation d'énergie moins efficace. Pour calculer le facteur de puissance, il faut diviser la puissance utile (kW) par la puissance apparente (kVA). Bien qu'un rendement de 100% ne soit pas réaliste, il y a quelques éléments qui l'influencent, l'amélioration du facteur de puissance nécessite une bonne stratégie.


Demandez conseil à nos experts

Quel est le facteur de puissance idéal ?

Un faible facteur de puissance signifie que vous n'utilisez pas efficacement l'énergie que vous payez. Les facteurs de puissance inférieurs nécessitent une plus grande puissance apparente (kVA) pour produire une puissance utile (kW). Un facteur de puissance élevé est préférable à un facteur de puissance faible, car il signifie que vous utilisez l'énergie de manière plus efficace. Un objectif général pour le facteur de puissance est de 95%. Renseignez-vous auprès de votre compagnie d'électricité pour connaître le seuil qu'elle utilise. De nombreuses compagnies d'électricité facturent les clients dont le facteur de puissance est faible.

Mesurer et gérer la consommation d'énergie

Par le mesurer l'énergie et la qualité de l'électricité, Grâce à cette formation, vous connaîtrez le rythme de votre installation et apprendrez à la faire fonctionner de manière régulière et efficace. La gestion stratégique de la puissance est un moyen important de réduire votre consommation d'énergie et votre facture énergétique. L'une des raisons d'améliorer votre facteur de puissance est de réduire, voire d'éliminer, les amendes et les surtaxes de votre compagnie d'électricité.

Pour ce faire, vous devez savoir où va votre énergie chaque mois. Tout d'abord, vous devez mesurer et enregistrer les données énergétiques de votre équipement et de vos systèmes. Le type d'instrument dont vous avez besoin pour ce faire dépend de votre installation et de vos besoins. Un outil multifonctionnel peut calculer les pertes d'énergie et enregistrer des formes d'ondes triphasées de tension et de courant à haute résolution, tandis qu'un autre instrument peut fournir des données directes sur la qualité de l'alimentation du réseau. Il est important de connaître le niveau d'harmoniques dans votre alimentation. Une mesure de la distorsion harmonique totale (THD) peut vous aider à déterminer si un filtrage est nécessaire. N'oubliez pas qu'une compagnie d'électricité ne peut agir que sur la qualité de la tension. Elle ne peut qu'exiger le raccordement de charges approuvées et n'est pas responsable du courant circulant à la suite de l'installation du client.

Les étapes d'un meilleur facteur de puissance

L'inductance du moteur et les courants harmoniques sont deux facteurs courants qui contribuent à un mauvais facteur de puissance. Pour améliorer le facteur de puissance, il faut en déterminer la cause première.

Lorsqu'il s'agit de courant inductif, l'ajout de condensateurs de correction du facteur de puissance (dispositifs de stockage d'énergie) au système de distribution d'électricité de votre usine est une solution couramment utilisée. Les condensateurs de correction du facteur de puissance doivent être inspectés régulièrement et faire l'objet d'une maintenance préventive recommandée, mais dans des conditions normales, ils fonctionneront sans problème pendant des années.

Si les harmoniques sont à l'origine du faible facteur de puissance, un filtrage passif LC économique (inductance-capacité) est la solution.

Pour les situations plus complexes, un filtrage actif est nécessaire. Ce type de filtrage compense les courants réactifs, les courants harmoniques et les courants déséquilibrés.

Une erreur courante consiste à utiliser des condensateurs pour limiter les courants harmoniques. Un condensateur se comporte comme un court-circuit pour les harmoniques supérieures. En raison de la résistance interne, le condensateur s'échauffe et sa durée de vie est considérablement réduite du fait de l'évaporation de l'électrolyte interne.

En savoir plus
diagnostiquer la qualité de l'alimentation secteur

Diagnostiquer les problèmes de qualité de l'alimentation secteur dans les systèmes électriques anciens

diagnostiquer la qualité de l'alimentation secteurLe cas des défaillances d'appareils médicaux est un exemple classique de l'importance d'une approche systématique du diagnostic de la qualité de l'alimentation secteur. C'est l'histoire de Mike, un entrepreneur indépendant qui travaille avec un certain nombre d'usines de haute technologie.


Le problème

Mike a rencontré sur place un gestionnaire de bâtiment qui était frustré par son système électrique. Selon lui, rien de ce qui était électrique ne fonctionnait comme il le fallait dans le bâtiment et personne n'avait été en mesure d'identifier comment cela pouvait se produire ou de fournir une solution. L'administrateur a en outre indiqué à Mike que trois de ses électriciens avaient démissionné et qu'il se trouvait désormais dans une situation délicate.

Mike a posé des questions pour obtenir une image plus détaillée du problème, mais le retour d'information n'a pas donné grand-chose d'utile. Mike aimait suivre la devise ”En cas de doute, regardez où sont les victimes” et a donc demandé à se rendre dans la partie du bâtiment où les problèmes étaient les plus graves.

Conseils visuels

Dans un coin, une grande machine médicale effectuait une procédure de test critique. La machine était équipée d'un grand écran, d'un clavier et d'un panneau de commande, ainsi que d'un certain nombre de câbles et de tuyaux menant à d'autres équipements. L'écran de contrôle affichait que la procédure de test était ”en cours”.

À côté d'une machine se trouve un établi destiné à la réparation de circuits imprimés. Sur l'établi se trouvaient un fer à souder, une loupe éclairante et un ventilateur. La prise de courant de l'établi était branchée sur la même prise que la grande machine médicale. Mike a vu la personne à l'établi tendre la main et allumer le ventilateur. À ce moment-là, l'écran de contrôle de l'appareil médical s'est éteint pendant un moment, puis s'est rallumé avec les mots ”Programme reset” affichés en grosses lettres.

Mesurer et évaluer

Mike a mesuré la tension au niveau de la prise qui alimente les deux charges. Il a mesuré la tension à la prise qui alimente les deux charges. Fluke 87 V Le multimètre industriel a mesuré 115 V. Le gestionnaire du bâtiment a répété la mesure avec son Fluke 27 II Multimètre numérique robuste, qui affiche 118 V. Pourquoi cette différence ?

Le Fluke 87 V fournit des mesures True-RMS qui donnent des résultats corrects mais inférieurs à ceux des instruments de milieu de gamme, tels que le Fluke 27 II, sur des ondes carrées ou des formes d'ondes ressemblant à des ondes carrées. Mike a fermé son Fluke 120B Le ScopeMeter industriel s'est allumé et a affiché la forme d'onde de la tension. L'affichage montre que la forme d'onde est fortement tronquée en haut, ce qui la fait ressembler davantage à une onde carrée qu'à une onde sinusoïdale. La valeur de crête ne mesurait que 135 V, au lieu des 162 V attendus.

Mike a dessiné un schéma unifilaire du système. Ce schéma montre que le transformateur qui alimente la zone de test se trouve de l'autre côté du bâtiment, à environ 150 mètres. La plupart des charges de ce transformateur n'étaient pas linéaires et atteignaient des courants de pointe élevés au moment où la tension atteignait son maximum. La combinaison de courants de pointe élevés et d'une forte impédance due à la longue distance a provoqué de fortes chutes de tension à l'extrémité du circuit, à l'endroit même où se trouvait la zone d'essai.

Théorie et analyse

Étant donné que les circuits internes de la machine médicale fonctionnaient sur une faible tension continue, l'alimentation interne devait avoir un circuit d'entrée diode/condensateur qui nécessitait une tension de crête minimale pour fonctionner correctement. La plaque signalétique de la machine médicale indiquait que la machine nécessitait une tension d'alimentation comprise entre 100 et 135 V rms AC. Les ingénieurs qui ont conçu la machine et spécifié la plaque signalétique ont supposé que la tension d'alimentation serait une onde sinusoïdale, de sorte que la tension de crête minimale serait de 141 V crête (100 x 1,41). La valeur mesurée de la tension de crête n'étant que de 135 V, la machine fonctionnait à une tension de crête déjà inférieure de 6 V au minimum absolu requis. Lorsque le ventilateur a été mis en marche, le courant de crête alimenté par le moteur du ventilateur a réduit la tension à un point tel que l'alimentation électrique de la machine n'était plus normale. La machine s'est alors réinitialisée.

Solution

Le problème de l'écrêtage des pointes de tension (flat topping) est courant dans les bâtiments de haute technologie. De nombreux bâtiments utilisés aujourd'hui n'ont pas été conçus pour faire face à l'énorme quantité de charges informatiques et non linéaires qui sont si courantes aujourd'hui.

Dans ce cas, il serait nécessaire de tout recâbler en profondeur pour réduire la chute de tension entre le transformateur et la charge. Une autre solution consisterait à placer les charges les plus sensibles plus près du transformateur.

En savoir plus